

Hassas döküm, erimiş metalin mumdan yapılmış bir modelin etrafında oluşturulan seramik kabuğa döküldüğü, nihai ölçüye çok yakın parça üreten bir döküm yöntemidir. Literatürde investment casting ya da kayıp mum yöntemi olarak da geçer.
Bu rehberde yöntemin nasıl çalıştığını, hangi durumlarda avantajlı olduğunu, sınırlarını ve hangi alaşımlarla uygulandığını özetliyoruz.
Hassas Döküm Nedir?
Hassas dökümde önce parçanın mumdan bir kopyası üretilir. Bu mum model seramik bir kabukla kaplanır, mum eritilerek dışarı alınır ve geride parçanın tam şeklini taşıyan bir boşluk kalır. Boşluğa erimiş metal dökülür, metal katılaşınca kabuk kırılır.
Her parça için yeni bir mum model ve yeni bir seramik kabuk kullanıldığı için ayırma çizgisi oluşmaz, ince detaylar ve karmaşık iç geometriler tek parça halinde dökülebilir.
Hassas Döküm Süreci Adım Adım

- Kalıp tasarımı ve üretimi: Parçanın mum modelini üretecek metal enjeksiyon kalıbı, çekme payları hesaba katılarak hazırlanır.
- Mum enjeksiyonu: Döküm mumu kalıba basılır ve parçanın mum kopyası elde edilir.
- Salkım montajı: Mum modeller, yolluk sistemiyle birlikte ortak bir gövdeye yapıştırılarak salkım oluşturulur.
- Seramik kabuk: Salkım seramik bulamaca daldırılır ve üzerine ateşe dayanıklı kum serpilir. İşlem, kabuk yeterli kalınlığa ulaşana kadar katman katman tekrarlanır ve her katman kurutulur.
- Mum giderme: Mum, kabuğun içinden eritilerek alınır.
- Kabuk pişirme ve döküm: Kabuk fırında pişirilir ve sıcakken erimiş metal dökülür.
- Kabuk kırma ve bitirme: Kabuk kırılır, parçalar salkımdan kesilir, yolluk izleri taşlanır. Gerekirse ısıl işlem, talaşlı işleme ve yüzey işlemleri uygulanır.
- Kontrol: Ölçü, yüzey ve malzeme kontrolleri yapılır.
Her aşamanın ayrıntısı için hassas döküm prosesi sayfamıza bakabilirsiniz.
Hassas Dökümün Avantajları
- Nihai ölçüye yakın üretim: Parçalar son ölçüsüne çok yakın döküldüğü için talaşlı işleme ihtiyacı azalır.
- Karmaşık geometri: İnce cidarlar, iç boşluklar, logo ve yazılar gibi detaylar tek parça halinde dökülebilir. Birden fazla parçadan kaynaklı veya montajlı bir yapı tek döküm parçaya dönüştürülebilir.
- Yüzey kalitesi: Kum dökümle karşılaştırıldığında daha düzgün bir yüzey elde edilir.
- Malzeme verimi: İşleme payı az olduğu için daha az talaş ve daha az malzeme kaybı oluşur.
- Geniş alaşım seçeneği: Karbon ve alaşımlı çelikler, paslanmaz çelikler, alüminyum, bronz ve magnezyum alaşımları dökülebilir.
- Tekrarlanabilirlik: Aynı kalıptan çıkan mum modeller sayesinde seri üretimde parçalar birbirine yakın ölçülerde gelir.
Hassas Dökümün Sınırları
Her parça için hassas döküm en doğru yöntem değildir. Karar verirken şu noktalara bakmak gerekir:
- Kalıp maliyeti: Mum enjeksiyon kalıbı bir başlangıç yatırımıdır. Adet arttıkça parça başına kalıp maliyeti düşer.
- Parça büyüklüğü: Yöntem küçük ve orta boy parçalarda en verimlidir. Çok büyük ve ağır parçalarda kum döküm genellikle daha ekonomiktir.
- Süre: Seramik kabuğun katman katman kurutulması zaman alır. İlk numune süresi, talaşlı imalata göre daha uzundur.
- Çok dar toleranslar: Rulman yatağı, diş veya sıkı geçme yüzeyleri gibi alanlar döküm sonrası işleme ile tamamlanır.
Az adetli işlerde yöntemin uygun olup olmadığını düşük adetli üretimler yazımızda ayrıca ele aldık.
Hassas Dökümde Kullanılan Malzemeler
| Malzeme grubu | Örnek alaşımlar | Tipik kullanım |
|---|---|---|
| Karbon ve düşük alaşımlı çelik | 4140 (42CrMo4), düşük karbonlu çelikler | Isıl işlem gerektiren, dayanım beklenen mekanizma ve makine parçaları |
| Paslanmaz çelik | 304, 316 | Korozyon direnci istenen pompa, vana, gıda, kimya ve medikal parçaları |
| Alüminyum | A356 ve yaygın döküm alaşımları | Ağırlığın önemli olduğu gövde ve braketler |
| Bronz | Kalay bronzu, alüminyum bronzu, kızıl bronz | Burç, yatak, aşınma ve deniz suyu ortamındaki parçalar |
| Magnezyum | AZ91, AZ63, WE54 | Çok hafif olması gereken parçalar |
Alaşımların karşılaştırması için malzeme seçenekleri, paslanmaz kaliteler için 304 ve 316 farkı, ısıl işlemli çelik için 4140 çelik döküm yazılarımıza bakabilirsiniz.
Hassas Döküm ile Diğer Yöntemlerin Karşılaştırması
| Hassas döküm | Kum döküm | Talaşlı imalat | |
|---|---|---|---|
| Ölçü hassasiyeti | Yüksek | Orta | Çok yüksek |
| Yüzey kalitesi | İyi | Kaba | Çok iyi |
| Karmaşık geometri | Çok uygun | Sınırlı | Sınırlı ve maliyetli |
| Başlangıç maliyeti | Kalıp gerekir | Model gerekir | Kalıp gerekmez |
| Uygun olduğu adet | Orta ve yüksek adet | Düşük–orta adet, büyük parça | Düşük adet, basit geometri |
Ayrıntılı karşılaştırma için hassas döküm ve kum döküm farkları yazımızı okuyabilirsiniz.
Hangi Sektörlerde Kullanılır?
Hassas döküm; ateşli silahlar, otomotiv, makine, pompa ve vana, savunma, medikal, enerji ve tarım makineleri gibi küçük ve karmaşık metal parçaya ihtiyaç duyan hemen her sektörde kullanılır. Sektörlere göre tipik parçalar için sektörler sayfamıza ve hangi sektörlerde kullanılır yazımıza bakabilirsiniz.
BRK Metal’de Hassas Döküm
BRK Metal 2002’den bu yana hassas döküm yapıyor. Merkezimiz Adapazarı, Sakarya’dadır.
- Müşteri çizimine göre 1 g ile 25 kg arası parçalar
- Aylık 5.000 salkım kapasite
- VDG P690 standardının en hassas sınıfı D3’e kadar toleranslar
- Kalıp tasarımı ve üretimi, döküm, ısıl işlem ve döküm sonrası talaşlı işleme
- Elektropolisaj, galvaniz ve kataforez gibi kaplamalar için çözüm ortaklarımızla çalışma
- Üretimin yaklaşık %60’ı ihracat
Parçanızın hassas dökümle üretilip üretilemeyeceğini değerlendirmek için teknik resminizi, malzemesini ve yıllık adedini iletişim sayfamızdan gönderebilirsiniz.
Hassas Döküm ile Hangi Parçalar Üretilir?
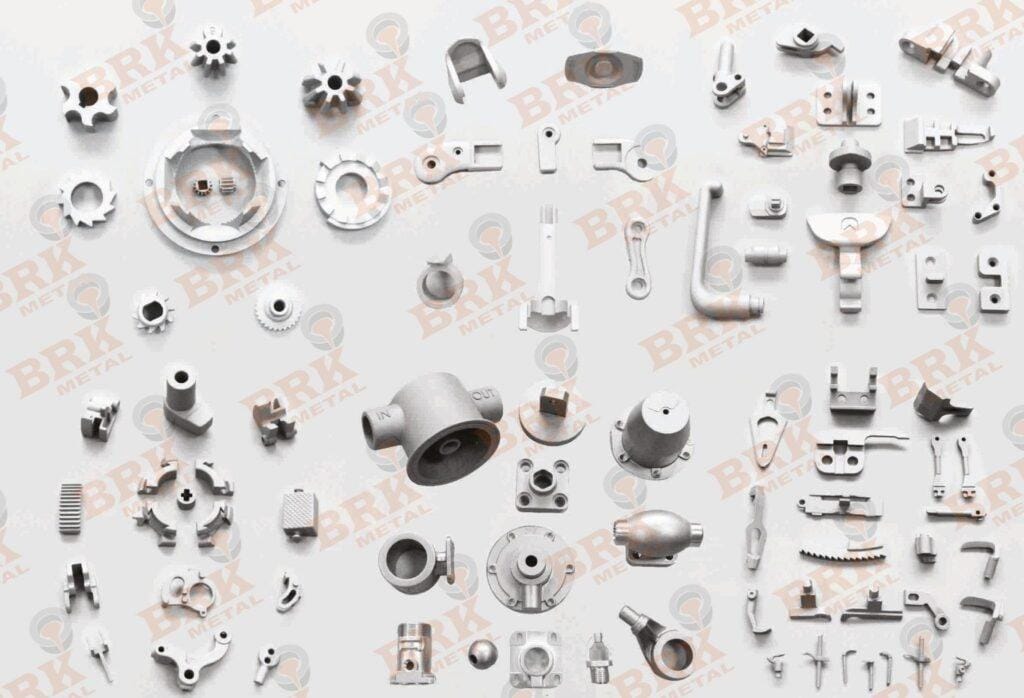
Hassas döküm; karmaşık geometrili, ince kesitli ve sonradan mümkün olduğunca az işlenmesi istenen parçalar için uygundur. BRK Metal’de sık üretilen parça grupları şunlardır:
- Av tüfeği, tüfek ve tabanca parçaları
- Vana ve pompa gövde parçaları
- Menteşe, kol ve bağlantı parçaları
- Vücut dışı ortopedik parçalar
Ağırlık, Tolerans ve Alaşım Aralığı
| Özellik | BRK Metal |
|---|---|
| Parça ağırlığı | 1 g – 25 kg |
| Tolerans | VDG P690 D3 |
| Çelik | 4140 ve düşük karbonlu çelikler |
| Paslanmaz çelik | 316, 304 |
| Alüminyum | Ağırlıkla A356 |
| Bronz | Kalay, alüminyum ve kızıl bronz |
| Magnezyum | AZ91, AZ63, WE54 |
| Aylık kapasite | 5.000 salkım |
Parçanızın ağırlığını, malzemesini ve yıllık adedini paylaşırsanız üretilebilirlik değerlendirmesi yapabiliriz.
Sık Sorulan Sorular
Hassas döküm ile kayıp mum yöntemi aynı şey mi?
Evet. Hassas döküm, mum modelin seramik kabuktan eritilerek çıkarılması nedeniyle kayıp mum yöntemi olarak da adlandırılır. İngilizcede investment casting denir.
Hassas döküm için kalıp gerekir mi?
Evet, mum modelleri üretmek için bir enjeksiyon kalıbı gerekir. Kalıp bir kez yapılır ve seri üretim boyunca kullanılır.
Hassas döküm parçalar işlenmeden kullanılabilir mi?
Birçok yüzey döküldüğü haliyle kullanılabilir. Sıkı geçme, diş ve rulman yatağı gibi dar toleranslı yüzeyler genellikle döküm sonrası işlenir.
Hassas dökümde hangi toleranslar elde edilir?
Toleranslar parçanın boyutuna ve geometrisine bağlıdır. Avrupa’da yaygın olarak VDG P690 standardı kullanılır. Değerler için boyutlar ve toleranslar sayfamıza bakabilirsiniz.